ACASĂ / Ştiri / Curele de șlefuit cu carbură: Cum să alegeți granulația, suportul și aplicațiile care durează
Ştiri
Curele de șlefuit cu carbură: Cum să alegeți granulația, suportul și aplicațiile care durează
Un magazin de mobilă care rula o șlefuitoare cu bandă largă pe panouri de stejar, arțar și acril a observat că curelele sale standard de oxid de aluminiu au lăsat urme de arsuri pe acril și s-au încărcat rapid pe stejarul cu rășină grea. După testarea unei curele din carbură de siliciu pe aceeași mașină, suprafața a rămas mai rece și modelul de zgârieturi a dispărut într-o singură trecere. Această experiență este obișnuită: curelele de șlefuire din carbură nu sunt un înlocuitor pentru fiecare abraziv, dar rezolvă un grup specific de probleme pe care în cele din urmă le întâlnesc majoritatea magazinelor.
Ce fac mai bine curelele de șlefuit cu carbură
Începeți cu concluzia practică: alegeți o bandă de șlefuit cu carbură atunci când acumularea de căldură, încărcarea și consistența finisajului sunt principalele dvs. preocupări. Carbura de siliciu are margini mai ascuțite și un indice de duritate mai mare decât oxidul de aluminiu, ceea ce îi permite să taie acoperirile fragile, metalele moi și fibra de sticlă fără a genera atât de multă căldură de frecare.
Curelele din carbură conțin și granule care se fracturează mai agresiv decât oxidul de aluminiu convențional. În loc să se glazureze, cristalele se desprind în bucăți mici și expun marginile tăietoare proaspete. Acest comportament conferă curelei o viață utilă mai lungă, în cazul în care rășinile lipicioase, straturile de vopsea și metalele neferoase orbesc rapid abrazivi obișnuiți.
Unde mineralul face diferența
Lemuri de esență tare și rășinoase: carbura rămâne deschisă și taie curat.
Suprafețe vopsite și acoperite: carbura îndepărtează stratul fără a-l topi.
Compozite și fibră de sticlă: carbura rezistă la încărcarea de praf și rășină.
Metale moi precum aluminiul și alama: carbura lasă o suprafață strălucitoare cu căldură scăzută.
Figura 1. Indicele de duritate relativă al boabelor abrazive comune
Tabelul de duritate oferă un motiv rapid pentru care carbura de siliciu merită un loc separat în camera de șlefuire. Carbura de siliciu se află aproape de partea superioară a scalei de duritate, astfel încât traversează acoperirile fragile și metalele mai moi mai agresiv decât multe cereale standard. Oxidul de aluminiu este încă suficient de dur pentru îndepărtarea generală a materialului pe lemn și oțel, dar se tocește mai repede atunci când piesa de prelucrat este tare sau acoperită. Alumina de zirconiu este aleasă mai puțin pentru duritate și mai mult pentru comportamentul de auto-ascuțire sub presiune. Granulele ceramice sunt proiectate pentru a rămâne rece și a se rupe în etape controlate. În practică, aceasta înseamnă că curelele din carbură nu sunt răspunsul universal, dar sunt cea mai puternică alegere pentru materialele termosensibile și trecerile finale de finisare.
Selecția granulației: Începeți de la suprafața pe care o aveți
Numărul de granulație este prima decizie de selecție. Alegeți o bandă atât de grosieră cât permite suprafața de pornire, deoarece curelele grosiere îndepărtează stocul mai repede și costă mai puțin pe metru pătrat de lucru de șlefuire. Apoi treceți printr-o secvență de granule mai fine, suficient pentru a elimina zgârieturile anterioare.
Granulația tipică a curelei din carbură variază în funcție de categoria piesei de prelucrat
Gama de nisip
Lucru tipic
Rezultat așteptat
P36 până la P60
Îndepărtare grea de stoc, modelare grosieră, îndepărtarea vopselei
Tăiere rapidă cu zgârieturi vizibile
P80 până la P120
Netezire intermediară după lucru grosier
Suprafață mată uniformă, doar zgârieturi ușoare
P150 până la P220
Finisarea finală înainte de acoperire sau asamblare
Suprafață netedă gata pentru etanșare sau vopsea
P240 și mai sus
Finisaj fin pe plastic, compozite și metale moi
Finisaj cu luciu redus, cu tăiere minimă
Figura 2. Rugozitatea tipică a suprafeței în funcție de dimensiunea granulației
Valorile rugozității suprafeței din diagramă urmează o tendință clară: numerele de granulație mai mari produc suprafețe mai netede și elimină mai puțin material. O centură P80 lasă zgârieturi vizibile în jur de 35 de microni adâncime, ceea ce este acceptabil pentru decapare sau modelare grosieră. O curea P120 reduce rugozitatea la aproximativ 18 microni și multe erori de șlefuire au loc deoarece operatorii opresc prea devreme acest pas intermediar. O centură P180 la 9 microni este suficient de netedă pentru grunduri pe majoritatea lemnului și compozitelor. Saltul de la P120 la P220 este mai mic, motiv pentru care petrecerea timpului în gama P150 și P180 îmbunătățește de obicei finisajul final mai mult decât cumpărarea unei curele finale mai fine. Acest grafic este un ghid, nu o garanție, deoarece citirile reale depind de viteza benzii, presiunea și duritatea piesei de prelucrat.
Îndepărtarea materialului versus rafinare
Aceeași progresie a nisipului modifică și rata de tăiere. Curelele grosiere nu sunt doar mai agresive; sunt, de asemenea, cel mai economic mod de a îndepărta materialul înainte ca suprafața să fie pregătită pentru o muncă mai fină.
Figura 3. Viteza relativă de îndepărtare a materialului la fiecare etapă de nisip
Diagrama cu linii arată cum scade rata de îndepărtare pe măsură ce vă deplasați printr-o secvență progresivă de nisip. O centură grosieră P60 îndepărtează o mulțime de material, dar lasă zgârieturi adânci care sunt costisitoare de îndepărtat în etapele ulterioare. Trecerea la P100 taie mai lent și începe să producă o suprafață intermediară acceptabilă. Când ținta este un finisaj rafinat, P150 și P180 îndepărtează foarte puțin material, iar sarcina lor principală este de a elimina zgârieturile anterioare. Cea mai mare pierdere a vitezei de tăiere are loc între P60 și P100, astfel încât cel mai eficient proces începe atât de gros pe cât permite suprafața existentă și utilizează doar granulația intermediară necesară. Curelele din carbură sunt cele mai economice atunci când potriviți această curbă la starea reală a piesei de prelucrat.
Greutatea suportului și acoperirea contează la fel de mult ca nisipul
Concluzie mai întâi: suportul controlează cât durează centura și cum se simte centura pe o roată de contact. Centurile cu susținere din pânză suportă presiunea agresivă și sarcinile mari de cereale. Suporturile din hârtie și film produc finisaje mai fine și urmăresc mai îndeaproape suprafețele curbate, dar se uzează mai repede dacă sunt împinse prea tare.
Stratul deschis versus stratul închis este următorul factor. Curele închise acoperă toată suprafața cu granule; se taie repede dar se incarca repede. Centurile deschise lasă goluri între boabe, ceea ce oferă resturilor un loc de evacuare și funcționează bine pe melamină, lemn brut și îndepărtarea vopselei.
Pentru finisarea metalelor și plasticului, o curea de carbură acoperită cu stearat reduce înfundarea și lasă o suprafață mai curată. Stearatul acționează ca un lubrifiant uscat care împiedică cureaua să împingă liant topit pe piesa de prelucrat. Operatorii care rulează o centură închisă pe aluminiu văd adesea încărcarea în primele câteva minute; aceeași muncă cu o centură de stearat cu strat deschis durează mult mai mult.
Carbură față de alte minerale abrazive comune
Într-un magazin mixt, fiecare mineral abraziv are un rol. Oxidul de aluminiu este standardul complet pentru îndepărtarea stocurilor pe lemn și oțel. Alumina de zirconiu funcționează cel mai bine la presiune înaltă și acolo unde rezistența la căldură contează. Granulele ceramice rămân ascuțite pentru măcinare grea, dar costă mai mult. Carbura de siliciu este specialistul în finisare și sensibilitate la căldură.
mineralee abrazive comune și punctul lor tare tipic
Mineral
Forța principală
Cea mai bună situație
Oxid de aluminiu
Eficiența costurilor și durabilitatea
Slefuire zilnica a lemnului si a metalelor
Carbură de siliciu
Claritate și căldură scăzută
Finisaje, acoperiri, plastic, metal moale
Zirconiu alumină
Rezistență la căldură sub presiune
Slefuire puternică pe aliaje inoxidabile și cu conținut ridicat de nichel
Granulație ceramică
Auto-ascutire controlata
Slefuire la presiune înaltă cu risc scăzut de ardere
Figura 4. Comparația performanței pe cinci criterii practice
Carbură de siliciu Oxid de aluminiu Zirconiu alumină
Diagrama radar rezumă modul în care trei minerale abrazive comune se compară în funcție de cinci criterii practice. Carbura de siliciu prezintă cea mai echilibrată performanță în ceea ce privește claritatea, duritatea și calitatea finisajului, cu eficiența costurilor ca punct slab. Oxidul de aluminiu trece ușor în claritate și calitatea finisajului, dar câștigă clar din punct de vedere al costurilor, motiv pentru care rămâne abrazivul implicit pentru prelucrarea lemnului de zi cu zi. Alumina de zirconiu devine interesantă atunci când presiunea este mare și rezistența la căldură contează, deoarece este concepută pentru a continua tăierea sub sarcini grele. Poligoanele suprapuse arată că niciun mineral nu câștigă fiecare categorie, așa că un magazin de producție are de obicei nevoie de mai mult de un tip de centură. Potrivirea mineralului cu piesa de prelucrat previne risipa de muncă și achizițiile inutile de abrazive.
Reguli practice de selecție pentru aplicațiile comune
Pentru prelucrarea lemnului, carbura mânerește exotice precum tecul, lemnul de trandafir și ipe fără a arde suprafața; utilizați P120 sau P150 ca granulație de finisare implicită. Pentru fabricarea metalelor, carbura se descurcă bine pe aluminiu, alamă și bronz; alegeți P80 până la P120 pentru amestecarea sudurilor și P220 pentru o trecere finală. Pentru fibra de sticlă și fibra de carbon, carbura cu strat deschis împiedică încărcarea curelei și oprește topirea rășinii. Pentru lucrările de refinisare a autovehiculelor, carbura cu granulație fină cu stearat este o modalitate fiabilă de a nivela amorsa și vopseaua existentă fără deteriorarea termică.
Nu uitați de sistemul de curele din spatele abrazivului
O mașină de șlefuit cu bandă largă produce un finisaj consistent numai atunci când întregul traseu al benzii rămâne corect. Dacă tamburul de contact sau masa de alimentare rămâne rotundă, cureaua abrazivă se uzează neuniform și se poate rupe la îmbinare. Pe panourile mari, banda de alimentare trebuie să tragă piesa de prelucrat cu o viteză constantă, fără alunecare sau rătăcire.
Prin urmare, o verificare de întreținere ar trebui să includă curelele de cauciuc nesfârșite care susțin sistemul de alimentare. Acest articol despre stabilitate nesfârșită a benzii plate din cauciuc în sistemele transportoare explică de ce stabilitatea dimensională contează pentru o presiune uniformă de alimentare.
Când înlocuiți cureaua abrazivă, verificați, de asemenea, cureaua de cauciuc pentru fisuri, modificări de duritate și deteriorarea marginilor. O centură de șlefuit fără sudură din cauciuc susține abrazivul activ și ajută la menținerea uniformă a finisajului pe toată lățimea panoului.
Depozitare, manipulare și modele comune de defecțiuni
Păstrați curelele din carbură plate sau atârnate, fără pliuri ascuțite. Umiditatea și căldura directă slăbesc îmbinarea și materialele de suport. Dacă o curea se încarcă rapid, treceți la un strat deschis sau un nisip mai gros. Dacă glazură, viteza benzii este prea mare sau granulația este prea fină pentru material. Dacă marginea se strică mai întâi, verificați placa și cureaua de susținere din cauciuc pentru probleme de aliniere.
Tratând cureaua de carbură ca parte a unui sistem complet de șlefuire, obțineți rezultate previzibile și costuri de abraziv mai mici în timp. Mineralul, nisipul, suportul și suportul potrivit pentru mașină determină împreună calitatea repetabilă a suprafeței.
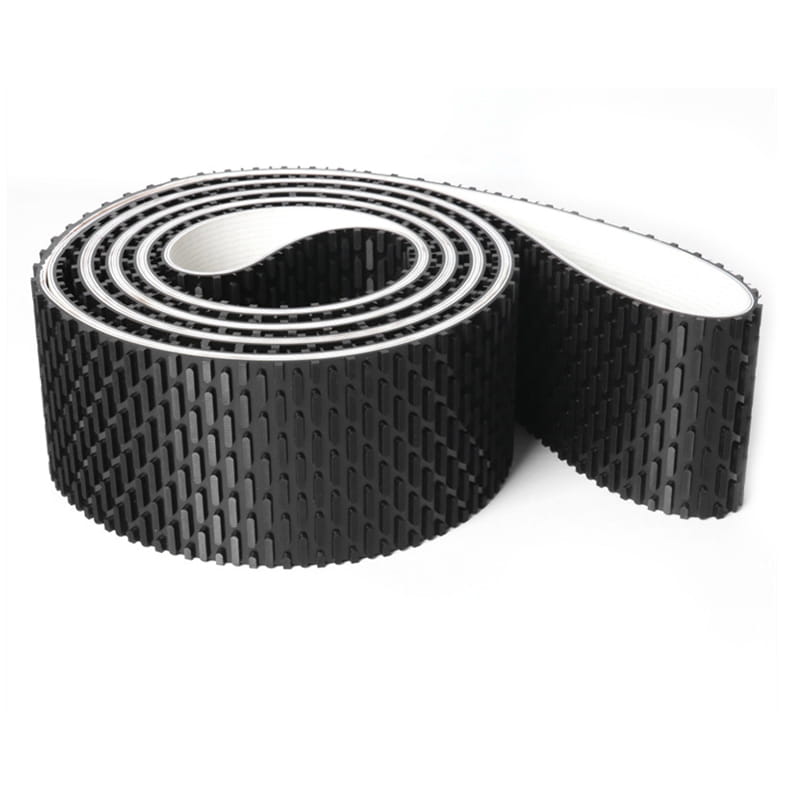
Banda transportoare este compusă din adeziv de suprafață, miez și adeziv strat. În plus, un strat de pânză tampon poate fi adăugat la utilizarea impactului de picătură mare pentru a-l face mai rezistent la impact.
Adezivul de suprafață
Cu cauciuc natural și cauciuc sintetic ca materii prime și pentru a îmbunătăți rezistența la uzură, rezistența la fisuri, rezistența la îmbătrânire și alte proprietăți, adezivul de suprafață are diferite caracteristici, cum ar fi rezistența la uzură, rezistența la tăiere, rezistența la căldură, rezistența la flacără, rezistența la frig, rezistență la acid și alcali, rezistență la ulei, rezistență la electricitate statică și așa mai departe. Miez strat de pânză
Stratul de pânză este compus numai din fibre naturale sau fibre chimice sau o combinație a celor două, are aceeași calitate după tratarea într-o singură etapă printr-un proces matur și are o bună aderență cu cauciucul. Stratul adeziv
Stratul adeziv este foarte important pentru forța de lipire dintre straturile miezului benzii transportoare care este îndoit în mod repetat. În special pentru benzile transportoare de înaltă tensiune, trebuie utilizat un strat de adeziv cu mai puțină solicitare la flambaj și mai puțină oboseală din cauza tensiunii interne.
Specificațiile și modelele pot fi personalizate în funcție de cerințele clientului, cu o grosime cuprinsă între 2,0 mm și 8,0 mm.
Sisteme de transmisie și transport de mare viteză, netede și cu extensie redusă, cum ar fi mașini textile, mașini pentru prelucrarea lemnului, mașini de șlefuit, automate de vânzare de bilete, mașini de tăiat legume etc. Caracteristici: Viteză mare și stabilitate, rezistență ridicată la tracțiune și alungire scăzută.
Tip curea: Curea plată din silicon vulcanizată integrată și centură sincronizată din silicon Domeniul de aplicare:
Industria produselor sanitare, mașini de sticlă, mașini de etanșare etc. Caracteristici: Antilipire, coeficient ridicat de frecare și rezistență la temperatură înaltă.
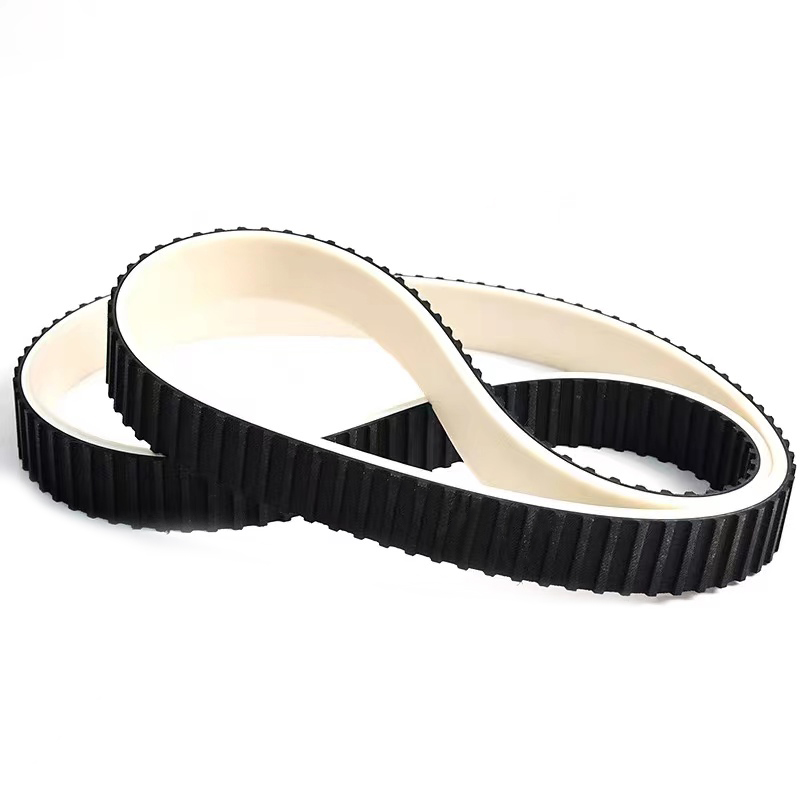
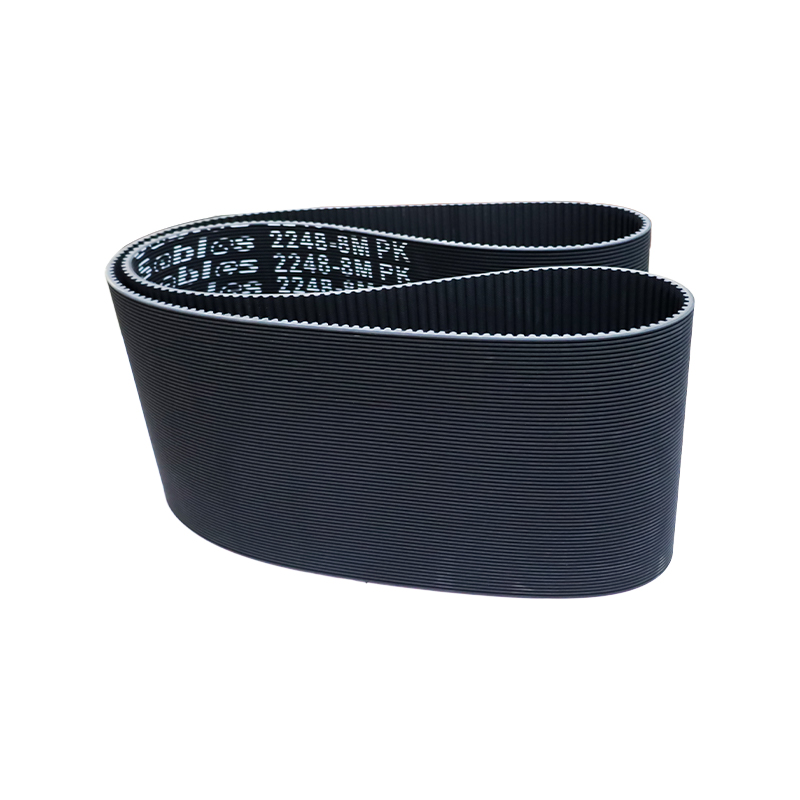
Banda de cauciuc fără sudură produsă de mașinile de prelucrare a lemnului poate fi utilizată pentru șlefuirea, corectarea și tăierea materialelor de bază, plăci de lemn, plăci laminate, plăci laminate din plastic și alte mașini și poate ajuta suprafața să fie perfect prelucrată și selectată.
Tehnologia sa specială constă în metoda de fabricație și produce cureaua fără rosturi de dimensiunea necesară. Nu numai că controlăm cu strictețe calitatea, dar insistăm și să folosim materiale importate pentru ca cureaua noastră de șlefuit să aibă performanțe mai bune.
Toate părțile de grosime și rezistență sunt absolut uniforme.
Are o funcționare liniară bună.
Flexibilitatea ridicată poate fi utilizată pentru roți cu diametre mici.
Poate menține planeitatea și nedeformabilitatea la presiunea de lucru.
Coeficientul de frecare dintre partea inferioară a curelei și suprafața plăcii este foarte scăzut.
Deoarece stratul de suprafață al benzii este acoperit cu cauciuc, adezivitatea este îmbunătățită și stabilitatea benzii transportoare este îmbunătățită.
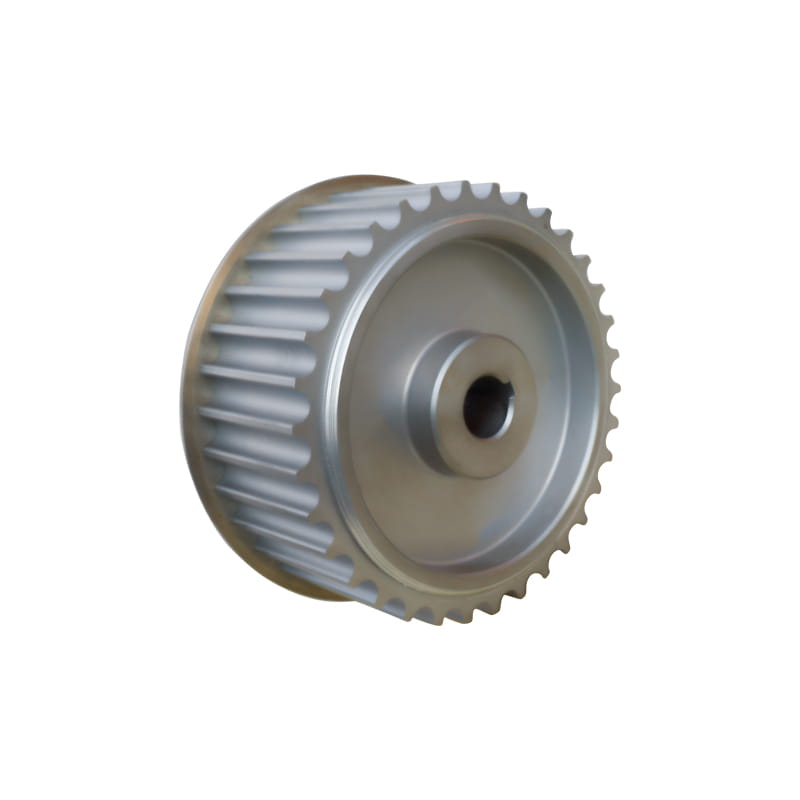
Se aplică fiecărui câmp al sistemului de dispozitive sincron. Caracteristici:
Asigurați coordonarea cu cureaua, pentru a spori precizia și durata de viață a transmisiei. În funcție de cerințele clienților, soluția optimă de personalizare poate fi împărțită în oțel 45#, aliaj de aluminiu, oțel inoxidabil, fontă, nailon etc., în funcție de material.
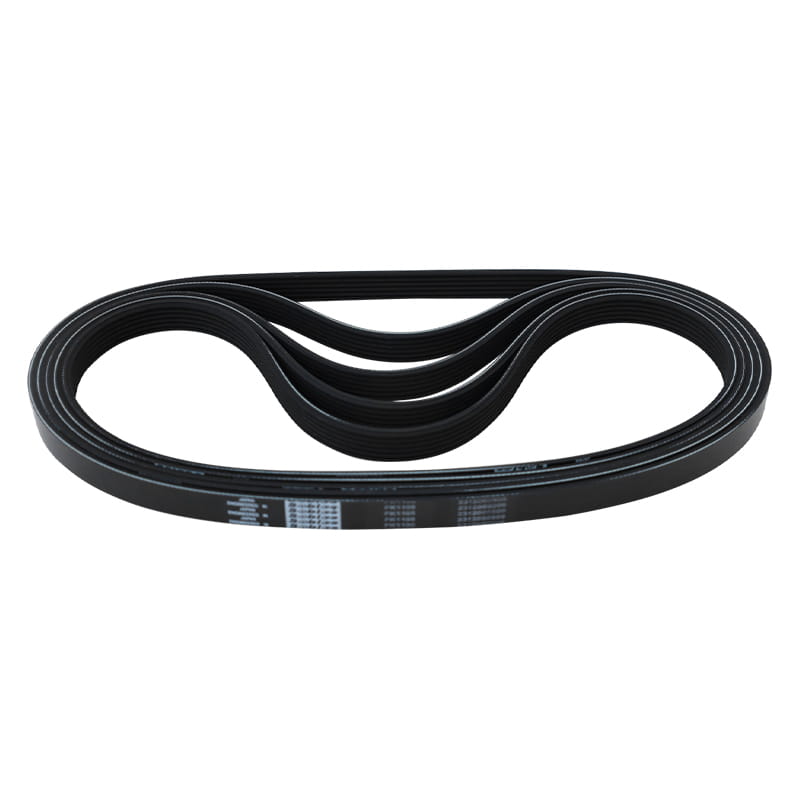
Este potrivit pentru echipamente de transmisie în aer liber, echipamente de transport, echipamente medicale, unelte electrice, aparate de uz casnic și echipamente sportive. Caracteristici:
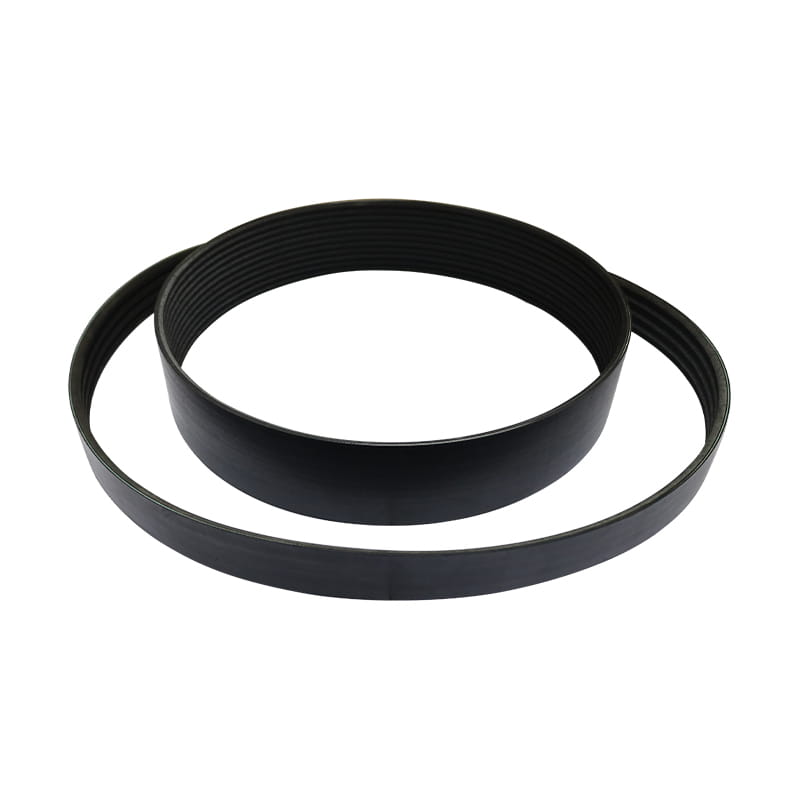
1. Puterea de transmisie a curelei cu nervuri este mai mare decât cea a unei curele trapezoidale obișnuite cu 30 % atunci când spațiul este același.
2. Sistemul de transmisie al curelei nervurate are o structură compactă, iar sub aceeași putere de transmisie, spațiul ocupat de
dispozitivul de transmisie este cu 25 % mai mic decât cel al curelei trapezoidale comune.
3. Cureaua cu nervuri este subțire și flexibilă și este potrivită pentru transmisie cu un diametru mic de scripete și transmisie de mare viteză, cu curea
viteza de pana la 40 m/s; Vibrații mici, căldură mai mică și funcționare stabilă.
4. Cureaua cu nervuri este rezistentă la căldură, la ulei și la uzură, cu o alungire mică și o durată de viață lungă.