Înlocuirea unui scripete din fontă este rareori doar o chestiune de potrivire a diametrului exterior. O fabrică de ambalare a comandat recent un snopi din fontă cu două caneluri de 250 mm pentru un antrenament învechit, l-a montat în timpul unei opriri de weekend și încă mai avea scârțâitul curelei la al doilea schimb. Alezajul era corect. Unghiul canelurii nu a fost, așa că centura a stat prea adânc, a pierdut aderența și a generat căldură în loc de cuplu. Scripeții din fontă arată simplu pe hârtie, dar detaliile care decid dacă o unitate funcționează în liniște ani de zile sau se defectează devreme sunt cele pe care o bandă de măsurare nu le poate verifica.
Pentru majoritatea motoarelor industriale care rulează sub aproximativ 35 m/s viteza jantei, fonta gri rămâne prima alegere practică pentru un scripete. Motivele sunt mai degrabă mecanice decât tradiționale: amortizarea vibrațiilor, rezistența la uzura canelurilor, disiparea căldurii și prelucrarea ușoară. Oțelul și aluminiul au locurile lor, dar acele locuri sunt mai înguste decât sugerează majoritatea cataloagelor.
De ce fonta este încă implicită practică
Fierul cenușiu, materialul de grafit în fulgi folosit pentru majoritatea snopilor industriale, aduce trei proprietăți care contează direct transmisiei prin curea.
Prima este amortizarea. Fulgii de grafit întrerup matricea metalică și transformă vibrația într-o cantitate mică de frecare internă. La o transmisie prin curea, acest lucru se dovedește a fi mai puțin zgomot, mai puțin clapetă a curelei și oboseală mai lentă a cablurilor de întindere a curelei. Scripeții de oțel sună și trec vibrațiile. Fonta o absoarbe.
Al doilea este rezistența la uzura canelurilor. Grafitul acționează și ca un lubrifiant uscat la suprafața de contact, motiv pentru care canelurile din fontă își mențin profilul mai mult decât canelurile din aluminiu în aceeași sarcină. Un scrip cu cureaua trapezoidale care pierde câteva grade din unghiul canelurii începe să alunece, alunecarea produce căldură, iar căldura scurtează durata de viață a curelei.
Al treilea este comportamentul termic. Fonta îndepărtează bine căldura de zona de contact cu cureaua și își menține forma la temperaturile pe care le creează o centură de alunecare. Aluminiul conduce căldura mai repede, dar canelurile sale se deformează și se uzează mult mai devreme sub aceeași sarcină.
Schimbul este fragilitatea. Fierul cenușiu are o alungire foarte mică, deci nu tolerează sarcinile de șoc sau dezalinierea gravă. Dacă un blocaj oprește mașina condusă instantaneu, un scripete din fier gri cu ramă subțire se poate crăpa. Acolo unde încărcarea cu șoc este normală, fonta ductilă este upgrade-ul corect și se prelucrează aproape la fel de ușor.
Comparație cu fier gri, fontă ductilă, oțel și aluminiu
Domenii de proprietăți indicative pentru materialele comune ale scripetelor. Confirmați gradul exact și tratamentul termic cu furnizorul de turnătorie sau scripete înainte de a finaliza un proiect. | Material | Rezistența tipică la tracțiune | Alungirea | Cel mai potrivit pentru | Principala limitare |
| Fier gri | 200 până la 300 MPa | Sub 1 la sută | Transmisii generale cu curele trapezoidale, curea plată și distribuție ușoară, acolo unde amortizarea contează | Casant, rezistență scăzută la șocuri |
| Fontă ductilă | 400 până la 450 MPa | 12 până la 18 la sută | Transmisii cu șoc, viteze mai mari ale jantei, concasoare și mixere | Cost mai mare, amortizare puțin mai mică |
| Oțel turnat sau fabricat | 400 până la 550 MPa | 15 până la 25 la sută | Viteze foarte mari ale jantei, lucrări de reparații sudate, antrenări grele | Mai tare, mai puțin amortizare, corodează fără acoperire |
| Aluminiu | 300 până la 350 MPa | 8 până la 12 la sută | Utilaj ușoară, inerție redusă, echipament portabil | Caneluri moi, uzură mai rapidă, limită de viteză mai mică |
Tabelul este un punct de plecare, nu o specificație. Viteza jantei este de obicei factorul decisiv, deoarece rezistența la tracțiune a materialului stabilește viteza la care un scripete poate rula în siguranță. Alungirea decide cât de mult șoc poate absorbi aceeași scripete fără a se crăpa.
Profilele canelurilor: potrivirea scripetei cu cureaua
Un scripete este doar jumătate dintr-o pereche. Indiferent de material, canelura trebuie să se potrivească cu cureaua care circulă în ea.
Cureaua trapezoidală și snopi cu unghi larg
Snopii cu cureaua trapezoidale folosesc unghiuri de canelura de 34, 36 sau 38 de grade, iar unghiul corect depinde de diametrul de referință al scripetelui, mai degrabă decât de cureaua. Snopii mai mici au nevoie de un unghi mai îngust, deoarece cureaua se îndoaie mai ascuțit și secțiunea transversală își schimbă forma pe măsură ce se înfășoară. Curelele cu unghi larg sunt din nou o familie diferită: rulează în caneluri mai puțin adânci și mai largi și sunt comune la antrenările cu raport ridicat din mașinile industriale. Când se comandă un snopi de schimb numai după diametrul exterior, unghiul canelurii devine o presupunere, iar o presupunere greșită fie alunecă sub sarcină, fie mestecă pereții laterali ai curelei.
Roți de distribuție pentru curele de distribuție
Acolo unde antrenarea este sincronă, scripetele este mai degrabă un roți dințat dințat decât un scripete canelat. Profilul, pasul și lățimea dintelui trebuie să se potrivească exact cu cureaua. Un scripete trapezoidal nu va rula corect cu o curea curbilinie și jocul se schimbă de îndată ce profilul este greșit. Deoarece flancurile dinților suportă sarcina, un scripete sincron este în mod normal prelucrat după turnare și apoi inspectat pentru profil și deformare. Relația dintre geometria dinților curelei și geometria dinților scripetelor este acoperită acest ghid pentru potrivirea profilurilor dinților curelei cu scripetele .
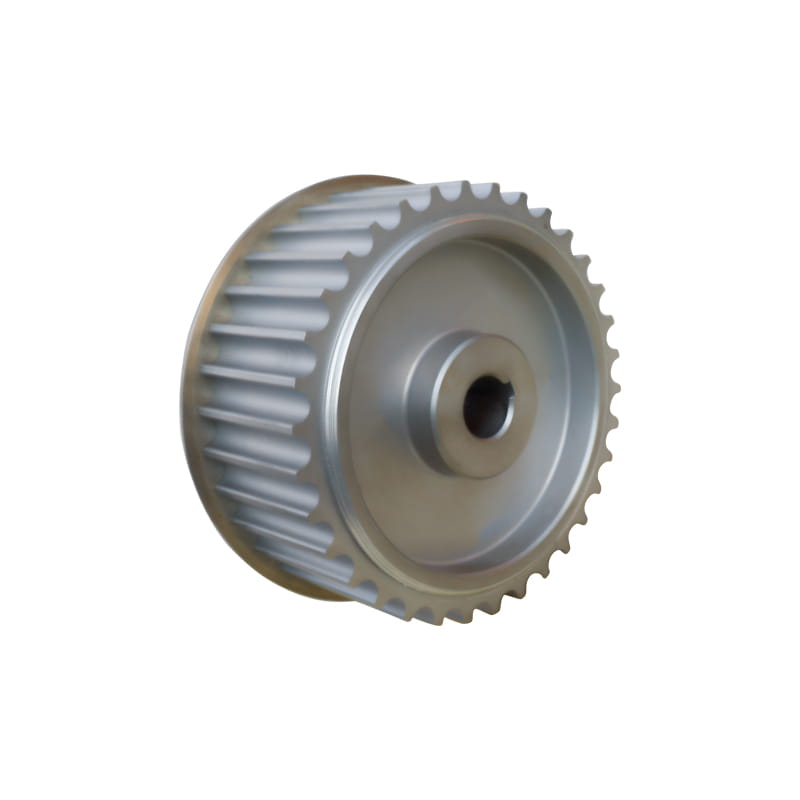 Scripete sincron pentru sisteme de transmisie cu curele dințate Un scripete sincron pentru sisteme de antrenare dintate, personalizabil în oțel, aliaj de aluminiu, oțel inoxidabil, fontă sau nailon pentru a se potrivi profilurilor dinților curelei. Vizualizare produs →
Scripete cu curele plate
Scripete cu curele plate rely on a slight crown, typically around 0.5 to 1 percent of face width, to keep the belt centred. A worn flat pulley that has lost its crown or developed a shoulder will track badly no matter how carefully the drive is aligned.
Toleranțe, echilibru și viteza jantei care contează de fapt
Trei măsurători cauzează cele mai multe probleme atunci când este montat un scripete nou din fontă.
- Se potrivesc alezajul și canalul cheie. Un orificiu finit este prelucrat pentru o potrivire strânsă. Un alezaj care este prea slăbit permite scripetelui să lucreze pe arbore, iar deteriorarea prin frecare urmează în câteva săptămâni.
- Denivelare radială și axială la canelură. Runout la jantă este ceea ce se simte centura ca un remorcher periodic. Verificați-l cu un comparator după montare, nu pe bancă.
- Echilibru. Scripeții cu o singură canelură la viteză moderată sunt de obicei satisfăcătoare cu echilibrarea statică. Snopii cu caneluri multiple, fețele largi și orice lucru peste aproximativ 1000 rpm ar trebui să fie echilibrate dinamic, mai ales dacă scripetele merge pe o mașină cu rulmenți sensibili.
Viteza jantei setează apoi plafonul. Fonta cenușie este de obicei limitată la aproximativ 35 m/s, în timp ce fonta ductilă și oțelul permit mai mult deoarece rezistența lor la tracțiune este mai mare. Forța centrifugă crește odată cu pătratul vitezei, astfel încât viteza excesivă a unui scripete turnat nu produce o avertizare treptată. Produce o defecțiune bruscă, motiv pentru care calculul vitezei face parte din procesul de selecție, nu din lista de verificare a punerii în funcțiune.
Opțiuni de alezaj, canelură și montare
Scripeții din fontă sunt furnizați în mai multe formate de montare, iar alegerea afectează întreținerea mai mult decât afectează performanța.
- Alezajul pilot. Furnizat cu un orificiu mic pentru ca clientul să poată prelucra la dimensiunea arborelui. Acest lucru se potrivește modelelor OEM unde toleranța arborelui este cunoscută cu precizie.
- Alezajul finisat cu canal de cheie. Gata de montat, cu condiția ca diametrul arborelui, dimensiunea cheii și lungimea cheii să fie confirmate înainte de a comanda.
- Blocare conică și bucșe QD. Rola se montează pe o bucșă despicată prinsă de arbore. Demontarea este rapidă și arborele nu este deteriorat, ceea ce contează pentru echipamentele cu schimbări frecvente.
- Scripeți despicați. Folosit acolo unde scripetele trebuie montate fără a demonta arborele sau a scoate rulmenții.
Indiferent de formatul ales, inspectați arborele înainte de montare. Un arbore uzat cu fretting vizibil sau o curgere măsurată deasupra toleranței va distruge un scripete nou la fel de repede ca un orificiu uzat. Realezarea unui scripete din fontă existentă este adesea economică atunci când arborele a fost întors în jos, cu condiția să rămână suficientă grosime a peretelui în jurul alezajului.
O listă de verificare practică
- Identificați mai întâi cureaua: secțiunea transversală a curelei trapezoidale, profilul cu unghi larg sau profilul și pasul dinților curelei de distribuție.
- Confirmați numărul de șanțuri sau numărul de dinți și diametrul de referință sau pas, mai degrabă decât diametrul exterior.
- Calculați viteza jantei din diametru și rpm, apoi confirmați limita materialului pentru viteza respectivă.
- Specificați alezajul, canalul de cheie și metoda de montare și măsurați arborele pentru uzură și deformare.
- Indicați cerința de echilibru, plus factorii de mediu, cum ar fi spălarea, umiditatea, praful și temperatura ambiantă.
- Solicitați înregistrarea de inspecție pentru unitățile critice: toleranță de profil, raport de deformare și echilibrare.
Cele mai multe erori de comandă provin din pasul unu sau pasul doi. Mai întâi cureaua, al doilea scripete, al treilea verificarea vitezei.
Uzură, recanelare și când se înlocuiește
Curelele lasă o înregistrare lizibilă a stării scripetelor. O centură purtată pe un perete lateral indică o aliniere greșită. O centură lustruită pe bază, cu cordoanele încep să se vadă, indică o canelură care s-a uzat mai adânc decât permite diametrul său de referință. Vitrarea pe pereții laterali înseamnă de obicei alunecare, iar alunecare înseamnă de obicei unghiul canelurii deschis.
Fonta poate fi adesea prelucrată din nou. Dacă grosimea peretelui permite, canelurile pot fi tăiate la unghiul inițial, iar scripetele revine în funcțiune la un diametru ușor redus. Se aplică două limite: diametrul minim rezultat trebuie să permită în continuare curelei să se îndoaie fără crăpare, iar fulia trebuie reechilibrată după prelucrare. Dincolo de aceste limite, înlocuirea este mai ieftină decât o altă defecțiune a curelei.
Când un scripete este înlocuit, înlocuiți cureaua în același timp și verificați din nou alinierea și tensiunea după câteva ore de funcționare. Reutilizarea unei curele care a dus deja un set într-o canelură uzată pur și simplu transferă vechiul model de uzură pe noua componentă.
 Cureaua de cauciuc cu unghi larg cu unghi de pană de 60° O curea de cauciuc cu unghi de pană de 60° pentru transmisii industriale, disponibilă în PU, CR și EPDM cu secțiuni 3M–11M și cădere de tensiune redusă după instalare. Vizualizare produs →
Curelele și scripetele funcționează ca un singur sistem
O mare parte a defecțiunilor premature de transmisie provin din cumpărarea curelei și a scripetei din surse separate și în speranța că cei doi sunt de acord. Unghiul canelurii, profilul dintelui, diametrul de referință și lungimea curelei interacționează, iar o mică nepotrivire în oricare dintre ele se manifestă ca zgomot, căldură sau durată scurtă de viață a curelei în câteva zile de la punere în funcțiune.
Jiangxi Kangqi Industrial produce curele sincrone din cauciuc și curele speciale sub mărcile SABLES și KML și furnizează componente de scripete potrivite, astfel încât cureaua și scripetele pot fi specificate împreună pe același desen. Compania lucrează și ca distribuitor de curele Bando, ceea ce ajută atunci când o mașină existentă este legată de o anumită marcă de curele și scripetele trebuie să fie făcute pentru a se potrivi. Puteți revizui gama noastră de curele și scripete după aplicație, de la unități de ambalare și imprimare de mare viteză până la mașini de șlefuit și echipamente de prelucrare a alimentelor.
 Curea sincronă din cauciuc pentru poziționare și transmisie Curea de distribuție din cauciuc cu cordon din fibră de sticlă și dinți din nailon rezistenți la uzură, potrivite pentru poziționare și transport; specificați cu scripete potrivite ca set. Vizualizare produs →
Comandarea celor două componente ca un set potrivit elimină cea mai comună sursă de argument în timpul punerii în funcțiune, deoarece există un singur desen, un set de toleranțe și o parte responsabilă pentru potrivire.
Fonta rămâne standardul sensibil pentru majoritatea scripetelor industriale, dar materialul este doar o parte a deciziei. Potriviți canelura sau profilul dintelui cu cureaua, păstrați strânsă potrivirea alezajului și canalului cheie, verificați curățarea pe mașină mai degrabă decât pe banc și respectați limita de viteză a jantei pentru gradul pe care l-ați ales. Cele patru controale costă o oră în etapa de planificare și economisesc mult mai mult decât atât în opririle neplanificate.