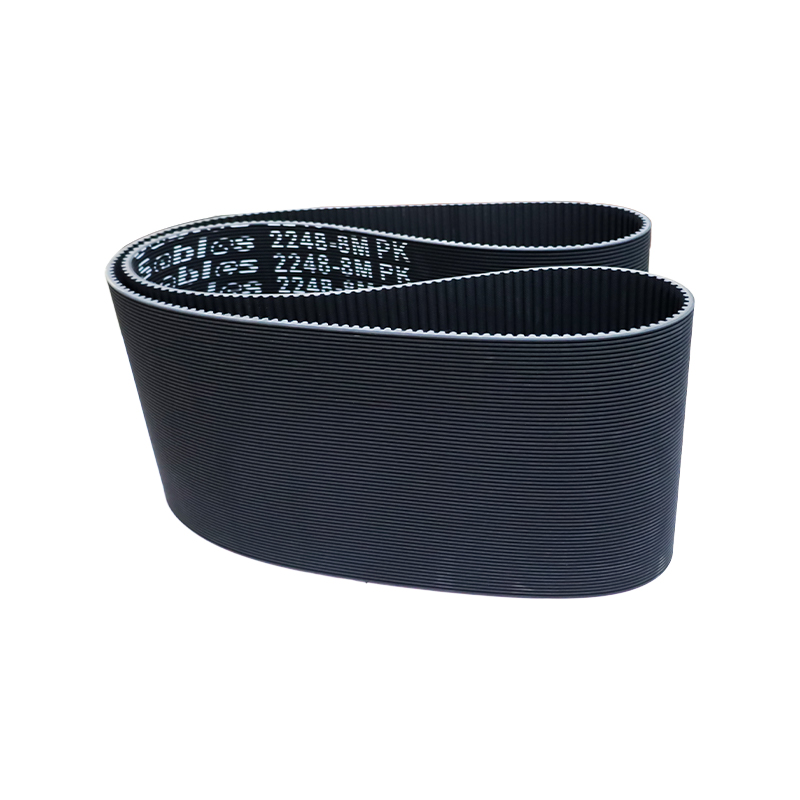
O curea care trebuie înfilată printr-un cadru de mașină sau îmbinată după ce cutia de viteze și scripetele sunt deja înșurubate, este o curea de distribuție HTD cu capăt deschis. Sosește ca o lungime dreaptă, nu o buclă, iar îmbinarea se face la mașină. Aceasta este întreaga sa valoare și este, de asemenea, întregul său risc, deoarece un drive cu capăt deschis aproape niciodată nu dă greș la dinte. Eșuează la îmbinare.
Răspunsul scurt la specificație: alegeți pasul HTD din cuplul și numărul dinților scripetelui, nu din orice scripete care se întâmplă să fie pe arbore; confirmați lățimea față de fața scripetelui; decideți tipul de cordon și îmbinare înainte ca cineva să taie centura; și tratați eficiența comună ca valoarea reală a unității. Dacă vă așteptați ca o centură cu capăt deschis să transporte întregul cuplu de catalog al unei curele fără sfârșit de aceeași pasă și lățime, numerele vă vor dezamăgi.
Ce înseamnă sfârșitul HTD: lungime deschisă, nu buclă
HTD reprezintă High Torque Drive, o familie de profile curbilinii de dinți construite în jurul pasurilor de 2 mm, 3 mm, 5 mm, 8 mm, 14 mm și 20 mm. Dintele rotunjit se așează mai adânc în șanțul scripetei decât un dinte trapezoidal, astfel încât suportă mai multă sarcină pe milimetru de lățime și rulează cu mai puțină interferență a dinților la viteză.
Sfârșitul cuvântului acoperă două situații diferite, iar amestecarea lor se află în spatele unei bune părți de comenzi greșite:
- Capat deschis sau capat deschis: cureaua se livreaza in lungime liniara si inchisa la fata locului, prin vulcanizarea unei centuri de cauciuc sau sudarea uneia din poliuretan.
- Fixarea capătului: într-un dispozitiv de acționare liniar sau alternativ, ambele capete ale curelei sunt prinse de un cărucior, astfel încât placa de prindere și modelul găurilor contează la fel de mult ca cureaua.
- Nesfârșit: o buclă închisă turnată ca o buclă fără nicio îmbinare. Nu este același produs și nu poate înlocui o curea cu capăt deschis unde cadrul nu poate fi despicat.
Pentru o centură de cauciuc, îmbinarea este de obicei o îmbinare vulcanizată. Pentru poliuretan, este în mod normal o sudură topită realizată pe o presă încălzită, motiv pentru care curelele cu capăt deschis din PU sunt obișnuite pe mașinile curate, de mare viteză, unde o îmbinare de cauciuc ar fi fierbinte.
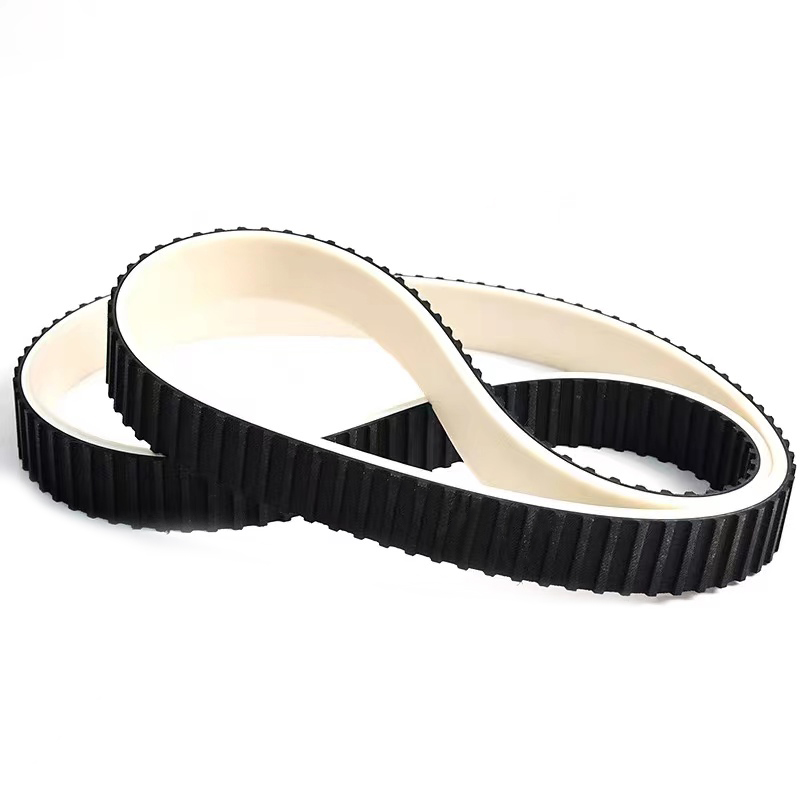
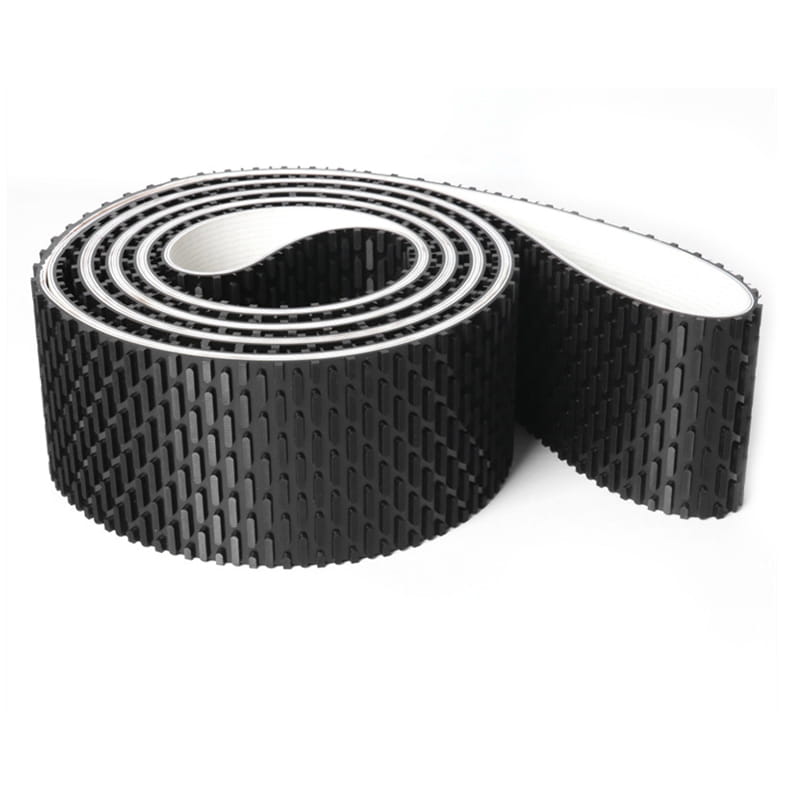
 Curele de distribuție deschise pentru transmisii îmbinate și sudate Seria de curele de distribuție deschise pentru îmbinări din cauciuc vulcanizat sau sudate cu poliuretan; comparați construcția curelei și profilul dintelui înainte de a selecta o unitate. Vizualizare produs →
Selectarea pasului HTD: unde se potrivesc de fapt 5M, 8M și 14M
Tabelul de mai jos este un filtru de pornire, nu o foaie de date. Cifra autorizată este sarcina admisă a dinților din catalogul producătorului de curele la numărul de dinți ai scripetelui, viteza și ciclul de funcționare. Dacă un pitch pare marginal în tabel, este marginal în serviciu. Pentru informații despre cum se compară profilul HTD cu STD și GT, vezi cum diferă tipurile de dinți HTD, STD și GT .
Intervalele indicative de pas HTD. Confirmați încărcarea permisă a dinților, dinții minimi ai scripetelor și lățimile disponibile în raport cu datele producătorului curelei pentru viteza și profilul dvs. de sarcină. | Pitch | Pasul de lungime pe dinte | Lățimi comune | Datorie tipică | Unde apare |
| 3M | 3 mm | 6, 9, 15 mm | Lumină | Unități de instrumente, glisoare mici, capete de ambalare ușoare |
| 5M | 5 mm | 9, 15, 25 mm | Lumină to medium | Bobinatoare textile, alimentare pentru imprimare, transportoare mici |
| 8M | 8 mm | 20, 30, 50, 85 mm | Mediu spre greu | Tipărire, prelucrarea lemnului, linii de ambalare, acționări pompe |
| 14M | 14 mm | 40, 55, 85, 115 mm | Grele | Masini-unelte, malaxor, transportoare mari |
| 20M | 20 mm | 115, 170 mm | Foarte grea | Mori, antrenări pentru instalații grele, manipulare în vrac |
8M este calul de lucru în majoritatea fabricilor industriale și este, de asemenea, terenul în care stocul deschis este cel mai ușor de găsit într-o gamă de lățimi. Dacă unitatea dvs. se află între 5M și 8M la cuplu, creșterea pasului și menținerea lățimii este de obicei mai ieftină decât creșterea lățimii la aceeași pasă, deoarece scripetele înguste sunt mai ușor de aliniat și cureaua merge mai bine.
Forța comună stabilește evaluarea reală a unității
O îmbinare cu degete vulcanizată funcționează prin tăierea celor două capete ale curelei în degete interconectate, adăugând cauciuc nevulcanizat și presându-le sub căldură. Snururile de tracțiune nu sunt continue prin acea îmbinare, astfel încât îmbinarea transportă sarcina prin forfecare prin cauciuc, mai degrabă decât prin cablu. Eficiența practică a îmbinării aterizează în mod obișnuit cu mult sub valoarea curelei fără sfârșit, iar diferența dintre o îmbinare bună și una rapidă este mare.
Ce înseamnă asta în termeni de design:
- Solicitați o cifră de eficiență comună în scris și dimensionați unitatea pe aceasta, apoi aplicați factorul de serviciu pe deasupra cifrei reduse.
- Păstrați îmbinarea pe partea slăbită și pe cea mai lungă cursă dreaptă. Nu proiectați niciodată un aspect în care îmbinarea trebuie să treacă peste un scripete mic sub sarcină la fiecare ciclu.
- Evitați parcarea mașinii cu articulația așezată pe un scripete mic sub tensiune peste noapte, deoarece se acumulează fluaj și căldură în acel loc.
- Verificați îmbinarea la sosire: un pas de câteva zecimi de milimetru peste îmbinare este normal, o creastă vizibilă sau un gol nu este. Măsurați pasul pe cinci dinți care se întind pe articulație și comparați-l cu aceeași măsură departe de articulație.
Confirmarea lungimii și a permisiunii de tăiere
Pentru o transmisie cu două scripete, lungimea de pas de care aveți nevoie este L = 2C 1,571 (D d) (D - d)(D - d) / (4C), unde C este distanța dintre centru și D și d sunt diametrele de pas ale scripetelor mari și mici. Diametrul pasului este numărul de dinți înmulțit cu pasul împărțit la 3,1416, nu diametrul exterior al scripetelui.
Un exemplu lucrat: pas de 8 mm, 60 de dinți antrenați 30 de dinți, distanță de centru 500 mm. Diametrele pasului sunt de 152,8 mm și 76,4 mm, ceea ce oferă o lungime de pas necesară de aproximativ 1363 mm. Pentru o buclă turnată, ați păși la 170 de dinți sau 1360 mm. Pentru o centură cu capăt deschis, tăiați la acea lungime plus permisiunea de îmbinare, care este în mod normal de una până la două pasuri plus lungimea de îmbinare utilizată de furnizor, iar lungimea finală după îmbinare este ceea ce trebuie confirmat.
Două toleranțe decid dacă lucrarea se execută. Curelele îmbinate au o toleranță mai mare a lungimii pasului decât buclele turnate, așa că lăsați o ocupare de cel puțin 1,5% din lungimea centurii în aspect. Curelele de cauciuc se alungesc, de asemenea, în primele săptămâni de funcționare, iar o unitate de antrenare fără roți de rulare și suporturi de motor cu fante are doar câțiva milimetri de ajustare.
Instalare, tensionare și prindere la capăt
Alinierea mai întâi. Urmăriți paralelismul arborelui în aproximativ 0,25 mm la 100 mm de distanță centrală și nealinierea unghiulară sub jumătate de grad. O centură care luptă împotriva alinierii greșite își va purta propria margine înainte ca dinții să prezinte vreo suferință.
Pentru tensiune, utilizați metoda de deviere: apăsați la mijlocul deschiderii până când cureaua se îndoaie cu aproximativ 1,6 la sută din deschidere, deci 16 mm pe o deschidere de un metru și comparați forța necesară cu cifra furnizorului pentru acea pasă și lățime. Porniți unitatea timp de 24 până la 48 de ore, apoi retensionați. Curelele cu capăt deschis se așează atât la îmbinare, cât și de-a lungul corpului, iar prima retensionare nu este opțională.
Pe o axă liniară, clema este punctul slab pe care oamenii îl uită. Folosiți o placă de cleme cel puțin la fel de groasă ca corpul centurii, prindeți partea dinților cu o față zimțată, astfel încât dinții să se așeze în crestaturi și înșurubează prin placă în loc să ciupească marginea centurii. Pretensionați o centură liniară cu 2 până la 5 procente, astfel încât căruciorul să nu întârzie la inversare și verificați din nou șuruburile de prindere după prima schimbare.
Semnale de eroare care merită înregistrate
Majoritatea defecțiunilor deschise se anunță înainte ca linia să se oprească. Păstrați un jurnal simplu și citiți-l:
- O linie subțire întunecată la marginea îmbinării este începutul separării articulațiilor și nu se va vindeca.
- Crăparea rădăcinii dintelui indică suprasarcină sau un scripete sub numărul minim de dinți pentru acel pas.
- Marginile zdrobite înseamnă o aliniere greșită sau o frecare a flanșei, nu cauciuc rău.
- Flancurile dintelui lucioase, lucioase, indică sub tensiune și alunecare, ceea ce crește rapid temperatura canalului.
- Praful introdus în canelurile scripetelor schimbă pasul efectiv și uzează ambele părți.
- Alungirea dincolo de intervalul de preluare înseamnă că centura este terminată, chiar dacă dinții arată încă bine.
Cureaua, scripetele și materialul potrivite
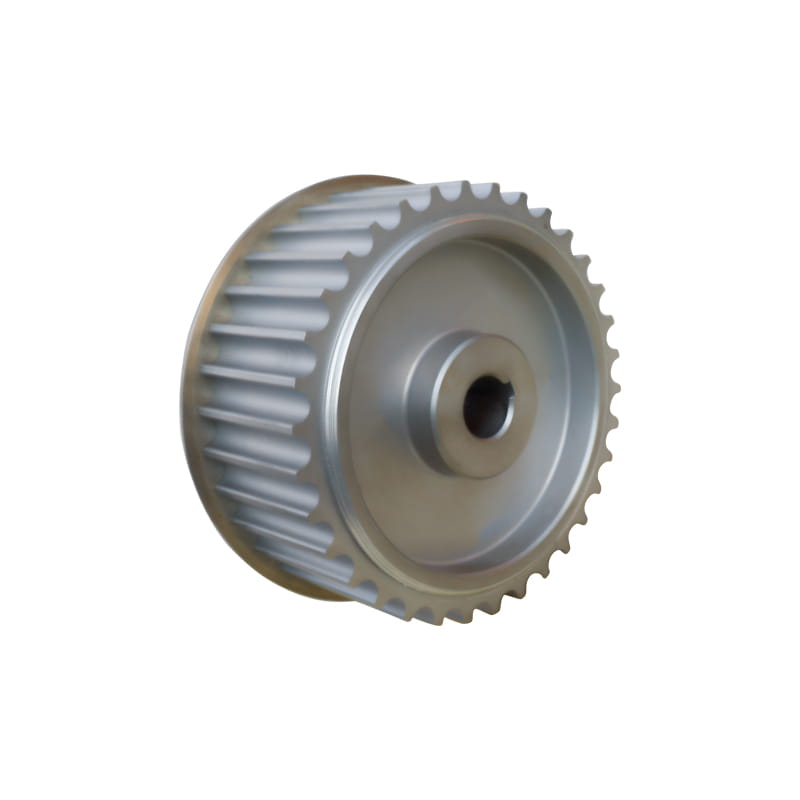
Curelele HTD din cauciuc se potrivesc la antrenările industriale generale, tolerează căldura și ceața de ulei ocazională și sunt alegerea practică pentru pasuri mai mari în care se poate face corect un îmbinare vulcanizată. Cumpărați cureaua și scripetele ca o pereche acolo unde este posibil, deoarece o formă de dinte care nu se potrivește cu șanțul va uza o centură bună în săptămâni.
 Curele sincrone din cauciuc pentru poziționare și transmisie industrială Curele de distribuție din cauciuc cu snur din fibră de sticlă, corp din cloropren și acoperire cu dinți din nailon, oferite în multe profile pentru poziționare, transport și antrenări industriale generale. Vizualizare produs →
Curelele cu capăt deschis din poliuretan sunt cele mai potrivite pentru camerele curate, liniile adiacente alimentelor, fusurile de mare viteză și unitățile care văd solvenți. Mai degrabă sudează decât vulcanizează, țin bine lungimea și rezistă la abraziune, dar au mai puțină toleranță la căldură și la uscare împotriva unui scripete aspru.
 Curele sincrone din poliuretan pentru transmisie curată, de mare viteză Curele de distribuție din PU cu sârmă sau cordon de Kevlar, lungime stabilă, zgomot redus și rezistență la uzură, potrivite pentru curățarea mașinilor de transport, poziționare și de mare viteză. Vizualizare produs →
Acolo unde sarcina este cu adevărat incomodă, cum ar fi o îmbinare care trebuie să treacă printr-un scripete mic sau o lățime pe care nicio matriță standard nu o acoperă, o curea prelucrată specială este de obicei mai ieftină decât reproiectarea unității în jurul unui articol de stoc.
Ce să puneți la anchetă
Jumătate din toate disputele cu privire la centură sunt dispute cu specificațiile. O anchetă completă le elimină:
- Desemnarea pasului și, dacă se cunoaște, dintele scripetelui contează.
- Diametrul de pas al ambelor scripete, măsurat sau calculat, nu diametrul exterior.
- Lățimea curelei și lățimea feței utilizabile a scripetelui.
- Lungimea deschisă furnizată sau lungimea pasului finit după îmbinare. Spune pe care o citezi.
- Tipul de îmbinare necesar și eficiența îmbinării la care proiectați.
- Tipul de cablu și suport, în special pe curelele din PU.
- Temperatura ambientală și de funcționare, plus orice expunere la ulei, praf sau spălare.
- Mașina, axa și rata de ciclu, astfel încât furnizorul să poată verifica în mod corect pitch-ul față de taxă.
O centură HTD cu capăt deschis este o alegere de inginerie solidă, atâta timp cât îmbinarea este tratată ca parte a designului și nu ca o idee ulterioară. Obțineți pasul corect, reduceți gradul pentru îmbinare, lăsați ocuparea în structura și re-tensionați după rulare. Faceți aceste patru lucruri și cureaua își va atinge durata normală de uzură, în loc ca articulația să o decidă pentru dvs. Dacă încă comparați profile și materiale, gama de curele și scripete este un loc rezonabil pentru a verifica ce este disponibil în lungime deschisă înainte de a repara desenul.