ACASĂ / Ştiri / Ghid de ghidare a cheii pentru scripete: toleranțe, potrivire cheie, broșare și elemente de bază pentru asamblarea arborelui
Ştiri
Ghid de ghidare a cheii pentru scripete: toleranțe, potrivire cheie, broșare și elemente de bază pentru asamblarea arborelui
O cheie scăpată, un butuc marcat și o centură care începe să urce pe flanșă la două săptămâni după o reconstrucție. Această secvență este de obicei pusă pe seama curelei, dar cauza principală se află în canalul scripetelui. Când un scripete este scos de pe un arbore pentru întreținere, cheia este prima piesă care lipsește, iar înlocuitorul este prea des ales cu ochiul din orice este slăbit în coșul de piese de schimb. Diferența dintre o cheie montată corect și una slăbită este măsurată în sutimi de milimetru, dar decide dacă conexiunea supraviețuiește unui an de inversări de cuplu sau eșuează într-o lună.
Răspunsul scurt mai întâi: un canal de cheie pentru scripete este o fantă prelucrată tăiată de-a lungul alezajului butucului, potrivită cu o fantă de pe arbore, care țin împreună o cheie care transferă cuplul și fixează poziția unghiulară a scripetelui. Obțineți lățimea, adâncimea și finisajul de suprafață corect, iar cheia devine cea mai ieftină și mai previzibilă componentă a trenului de transmisie. Găsiți-le greșit și cheia devine siguranța care ard, luând ocazional arborele cu ea.
Ce face de fapt un canal de cheie cu scripete
Acest slot face trei lucrări și le realizează fără redundanță.
Transfer de cuplu. Cheia, nu frecarea, transportă sarcina de lucru între arbore și butuc.
Locație unghiulară. Poziția dinților sau canelurilor scripetelor de pe arbore este fixată de canalul de cheie, nu de potrivirea alezajului.
Referință de asamblare. Un slot prelucrat oferă personalului de întreținere un punct de orientare pozitiv, astfel încât butucul nu poate fi remontat cu câteva grade în afară.
Cuplul în sine se deplasează prin flancurile cheii în două benzi de contact înguste, una în arbore și una în butuc. Fiecare newton-metru de sarcină trece prin acele benzi, în timp ce colțurile fantului concentrează stresul, iar adâncimea fantei îndepărtează materialul din secțiunea care rezistă la îndoire. Aceste două efecte explică de ce standardele dimensionale limitează adâncimea laterală a arborelui t1 și o mențin puțin mai mică decât adâncimea laterală a butucului t2: arborele este piesa pe care nimeni nu dorește să o înlocuiască, astfel încât canalul de cheie este poziționat pentru a păstra mai mult material pe partea arborelui.
Pe un scripete sincron, canalul cheie setează și sincronizarea. Dacă canalul butucului este tăiat la câteva grade de pasul de referință al dintelui, dinții curelei se întâlnesc cu canelurile scripetelor în punctul greșit al ciclului, iar rezultatul apare ca uzură neuniformă a unui flanc al dintelui, mai degrabă decât ca o defecțiune evidentă. Disciplina care se aplică canelurii scripetelui se aplică și fantului butucului, motiv pentru care profilul dinților unei curele de distribuție și canelura scripetei în care circulă ar trebui tratat ca un singur sistem, mai degrabă decât două părți cumpărate separat.
Dimensiunile cheii și canelurii: ce fixează standardele
Pe desenele metrice, cheia și canalul de cheie nu sunt alegeri libere. Diametrul arborelui selectează un rând, iar rândul dictează secțiunea transversală a cheii, adâncimea canelurii arborelui și adâncimea canelurii butucului. Greșeala comună este de a dimensiona canelura de la orice cheie se află în sertar și de a ignora adâncimea, deoarece o canelură a arborelui prea adâncă îndepărtează secțiunea portantă de pe un arbore care lucrează deja sub cuplu alternativ.
Dimensiuni nominale cheie și caneluri pentru diametre comune ale arborelui, conform seriei DIN 6885. Confirmați întotdeauna față de desen sau standardul de achiziție în vigoare.
Gama diametrului arborelui (mm)
Dimensiunea cheii l x h (mm)
Adâncimea canelurii arborelui t1 (mm)
Adâncimea canelurii butucului t2 (mm)
6 la 8
2 x 2
1.2
1.0
Peste 8 până la 10
3 x 3
1.8
1.4
Peste 10 până la 12
4 x 4
2.5
1.8
Peste 12 - 17
5 x 5
3.0
2.3
Peste 17 - 22 de ani
6 x 6
3.5
2.8
Peste 22 - 30
8 x 7
4.0
3.3
Peste 30 - 38
10 x 8
5.0
3.3
Peste 38 - 44
12 x 8
5.0
3.3
Peste 44 până la 50
14 x 9
5.5
3.8
Peste 50 - 58
16 x 10
6.0
4.3
Între 58 și 65 de ani
18 x 11
7.0
4.4
Peste 65 - 75
20 x 12
7.5
4.9
Toleranța la lățime este partea care trebuie scrisă cu adevărat pe desen. Cheile sunt în mod normal furnizate la h9, iar potrivirea este decisă de cele două caneluri. Canelura arborelui este de obicei ținută mai strâns decât canelura butucului, deoarece deteriorarea arborelui este mult mai costisitoare de reparat. Cât de strâns depinde de modul în care este asamblat scripetele: o fixare cu alunecare necesită spațiu liber pentru a fi împins cu mâna, în timp ce o fixare prin batere sau prin presare poate fi mai strânsă, dar devine mai greu de dezlipit în timpul întreținerii.
De ce spațiul liber contează mai mult decât dimensiunea nominală
O cheie nominală de 8 mm într-o canelură nominală de 8 mm nu vă spune aproape nimic despre cum se va comporta îmbinarea. Ceea ce contează este jocul rămas între flancul cheii și peretele canalului după prelucrare. Odată ce jocul este suficient de mare pentru ca cheia să se miște sub sarcină, cheia începe să se balanseze în interiorul fantei de fiecare dată când cuplul se inversează și începe uzura prin frecare pe flancuri.
Valorile de mai sus sunt orientative, folosite mai degrabă pentru a arăta o tendință decât pentru a servi ca tabel de măsurare. Curba începe aproape plat, ceea ce înseamnă că o cantitate mică de spațiu liber la capătul strâns al intervalului costă foarte puțină viață. După genunchiul curbei, căderea devine mai abruptă, astfel încât fiecare spațiu suplimentar de 0,02 mm ia mai multă viață decât creșterea anterioară. Lectura practică este că slăbirea canelurii butucului cu jumătate de grad de toleranță pentru a face asamblarea mai ușoară deplasează unitatea de-a lungul curbei și contează acolo unde ajunge. O rolă transportoare ușor încărcată care rulează într-o singură direcție tolerează o potrivire mai slăbită decât arborele principal al unei mașini de imprimat care inversează cuplul în mod constant. Acesta este motivul pentru care toleranța lățimii canalului de cheie aparține desenului mai degrabă decât în mâinile mașinistului de la bancă.
Cum se defectează scripetele cu cheie
Ordinea modurilor de defecțiune este remarcabil de consistentă de la o fabrică la alta și rareori începe cu ruperea cheii.
Acest clasament reflectă ceea ce dezvăluie cel mai adesea demontările din atelierele de întreținere, nu ceea ce produce o instalație de oboseală de laborator. Frecvența pe flancurile cheii se află în partea de sus, deoarece se dezvoltă lent și nu este aproape niciodată observată în timpul unei inspecții de rutină. Forfecarea și fisurarea colțului butucului sunt evenimente care le urmează, deoarece odată ce potrivirea s-a slăbit, sarcina de impact se concentrează la colțurile fantei. Deformarea canelurii arborelui ocupă locul al patrulea și este cea mai puțin binevenită constatare dintre toate, deoarece un arbore înțepat costă mult mai mult de înlocuit decât o cheie. Un scripete care alunecă pe axul său este pur și simplu starea finală, iar până atunci dinții curelei sunt mestecați și ei. Lecția este consecventă: cele mai multe defecțiuni ale scripetelor cu cheie se datorează mai degrabă la o potrivire slăbită decât la o rezistență insuficientă a materialului.
Materialul butucului modifică limita canapei
Cheia este aproape întotdeauna partea mai grea, astfel încât, în practică, sarcina este limitată de cea mai moale dintre cele două caneluri. Acest lucru face ca materialul butucului să fie o decizie directă de design, mai degrabă decât una cosmetică.
Un butuc din aluminiu se comportă diferit față de fonta sau oțelul, deoarece canelura rezistă la sarcina cheii prin rezistența la forfecare a materialului butucului însuși. Un butuc de oțel atinge aproximativ dublul capacității decât fonta gri și acest decalaj explică de ce unitățile de antrenare puternic încărcate folosesc rar scripete din aluminiu. Fonta ductilă se află între cele două și este compromisul la care se stabilesc majoritatea constructorilor de mașini atunci când costul și rezistența contează ambele. Butucii din metal sinterizat sunt ieftini de produs, dar au un punctaj de aproximativ șaptezeci pe această scară, ceea ce se potrivește mai degrabă cu scripetele mici, ușor încărcate, decât pe pozițiile principale de antrenare. Atunci când un scripete din aluminiu nu poate fi evitat, soluția obișnuită este de a prelungi angajarea cheii sau de a muta calea cuplului către un element de strângere în loc de o cheie. Selectați mai întâi materialul butucului pentru capacitatea de forfecare, apoi cântăriți masa și costul față de acea linie de bază.
Opțiuni de prelucrare pentru canapa butuc
Slotul din hub poate fi produs în mai multe moduri, iar alegerea schimbă atât precizia realizabilă, cât și economia comenzii. Comparația de mai jos evidențiază două rute comune de producție unul față de celălalt pe criteriile care decid de fapt o cotație.
Această comparație radar punctează același canal de cheie produs de două procese diferite, fiecare axă fiind normalizată de la zero la unu. Rate de broșare ridicate în ceea ce privește acuratețea dimensională, finisarea suprafeței, viteza de tăiere și accesul intern al canalului de cheie, deoarece o singură trecere a unei scule de formare produce fanta într-o singură mișcare. Punctul său slab este flexibilitatea unui lot mic, deoarece broșa în sine este făcută și reascuțită pentru o combinație de lățime și adâncime a canalului de cheie. Slotting se comportă în sens invers: costul de intrare a sculelor este mai mic, iar un singur butuc sau un lot scurt este mult mai ușor de acomodat, dar procesul este mai lent și finisarea este în mod normal cu un pas în urma broșării. Tăierea și frezarea sârmei se află între cele două și sunt practice pentru lucrările de reparații, unde comandarea unei broșe noi pentru un scripete nu are sens. Decizia se rezumă în mod normal la volum: dacă producția anuală justifică sculele, broșarea este implicită sensibilă, iar sub acest prag, crestarea sau tăierea sârmei este calea mai realistă.
Lista de verificare pentru asamblare și inspecție
Cele mai multe probleme ale canalului de cheie sunt create în timpul celor zece minute necesare remontării unui scripete. O scurtă secvență de verificări le elimină aproape pe toate.
Măsurați lățimea canelurii arborelui și canelurii butucului cu un șubler sau un calibre de alezaj și comparați citirile cu banda de toleranță de pe desen, în loc să apreciați potrivirea după simțire.
Verificați dacă cheia se așează la adâncimea corectă în ambele caneluri. Ar trebui să existe un mic spațiu între partea superioară a cheii și partea inferioară a canelurii butucului, niciodată un contact strâns.
Debavurați marginile canelurilor și îndepărtați orice metal rulat. O singură bavură ridicată este suficientă pentru a înclina cheia în fantă.
Montați de probă scripetele pe un arbore curat și uscat. Urmele marcate pe alezaj sau pe arbore înseamnă că potrivirea este prea strânsă pentru metoda de asamblare prevăzută.
Rotiți butucul astfel încât canalul cheie să se alinieze cu canelura arborelui înainte de a-l împinge și nu trageți niciodată scripetele în poziție cu șurubul de fixare.
Strângeți șurubul de fixare sau elementul de prindere la cuplul specificat, apoi verificați din nou faza dinților pe curea dacă scripetele este de tip sincron.
Verificați din nou curățarea radială după primele ore de funcționare și adăugați citirea la înregistrarea de întreținere de rutină.
Un canal de cheie pentru scripete este o caracteristică neremarcabilă, o fantă îngustă într-o bucată de metal, dar poartă cuplul și menține poziția unghiulară de care depinde întreaga unitate. Oferiți-i o toleranță definită la lățime și adâncime, alegeți potrivirea în funcție de modul în care va fi asamblat scripetele și măsurați înainte de montare și nu după. O conexiune cu cheie pregătită astfel devine rareori primul lucru care eșuează pe mașină.
Pentru echipele care înlocuiesc un scripete sau care proiectează o nouă transmisie, aprovizionarea scripetelui și a curelei de la același furnizor păstrează alezajul, canalul de cheie și pasul dintelui pe un singur punct de referință. Jiangxi Kangqi Industrial produce curele de distribuție din cauciuc, curele de distribuție din PU și roți sincrone asortate, cu înregistrări dimensionale disponibile alături de rapoartele de testare, astfel încât potrivirea butucului și profilul dintelui sunt stabilite împreună, mai degrabă decât în două conversații separate.
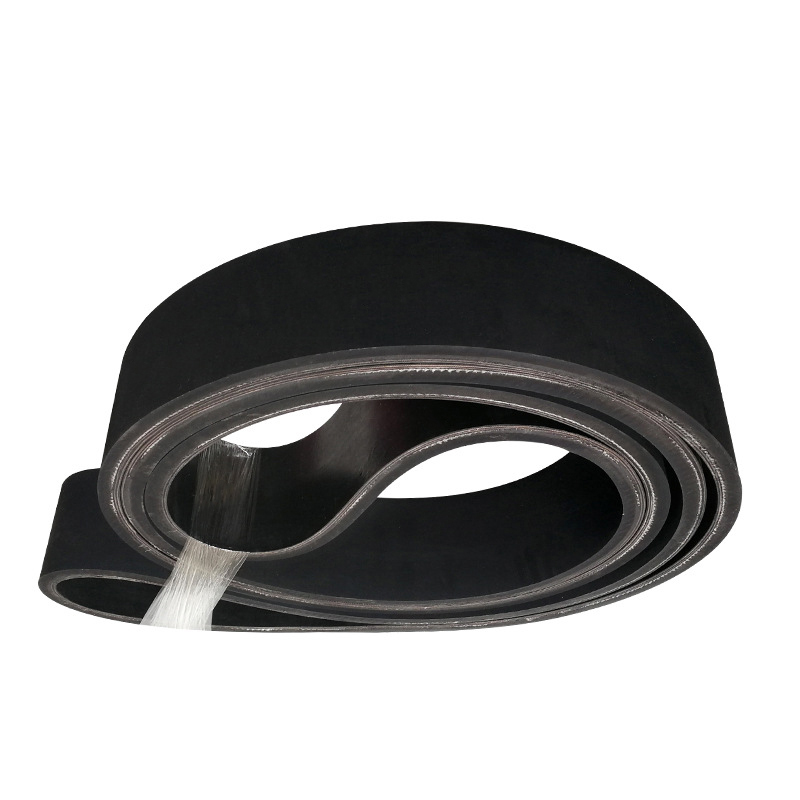
Banda transportoare este compusă din adeziv de suprafață, miez și adeziv strat. În plus, un strat de pânză tampon poate fi adăugat la utilizarea impactului de picătură mare pentru a-l face mai rezistent la impact.
Adezivul de suprafață
Cu cauciuc natural și cauciuc sintetic ca materii prime și pentru a îmbunătăți rezistența la uzură, rezistența la fisuri, rezistența la îmbătrânire și alte proprietăți, adezivul de suprafață are diferite caracteristici, cum ar fi rezistența la uzură, rezistența la tăiere, rezistența la căldură, rezistența la flacără, rezistența la frig, rezistență la acid și alcali, rezistență la ulei, rezistență la electricitate statică și așa mai departe. Miez strat de pânză
Stratul de pânză este compus numai din fibre naturale sau fibre chimice sau o combinație a celor două, are aceeași calitate după tratarea într-o singură etapă printr-un proces matur și are o bună aderență cu cauciucul. Stratul adeziv
Stratul adeziv este foarte important pentru forța de lipire dintre straturile miezului benzii transportoare care este îndoit în mod repetat. În special pentru benzile transportoare de înaltă tensiune, trebuie utilizat un strat de adeziv cu mai puțină solicitare la flambaj și mai puțină oboseală din cauza tensiunii interne.
Specificațiile și modelele pot fi personalizate în funcție de cerințele clientului, cu o grosime cuprinsă între 2,0 mm și 8,0 mm.
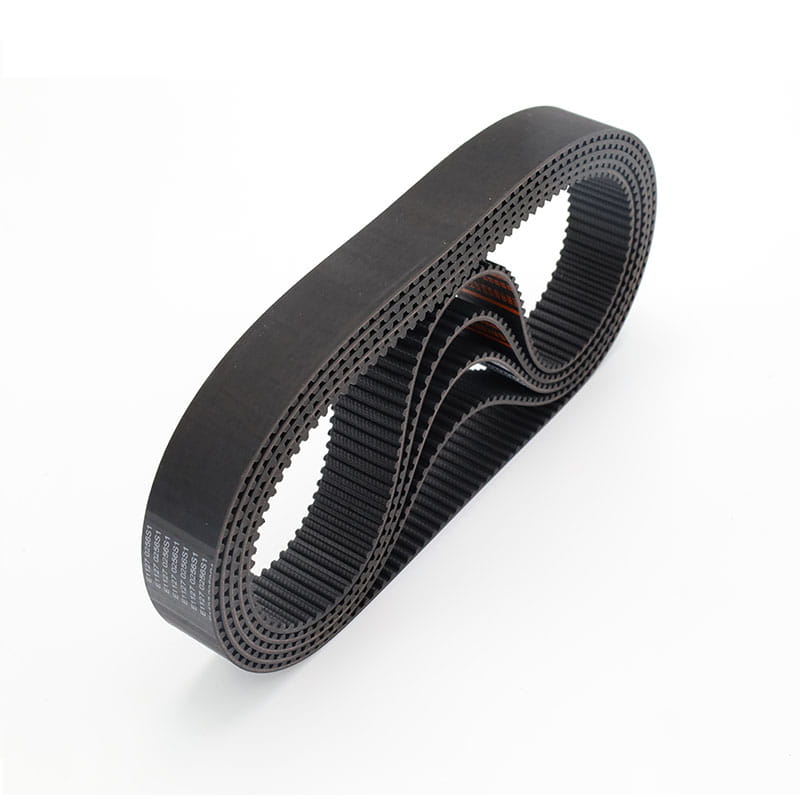
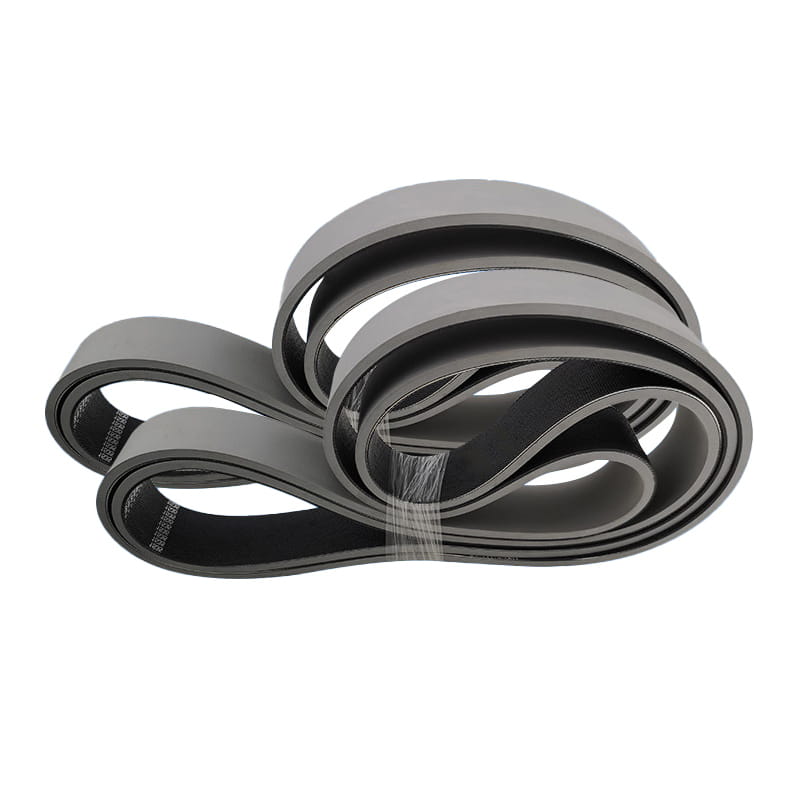
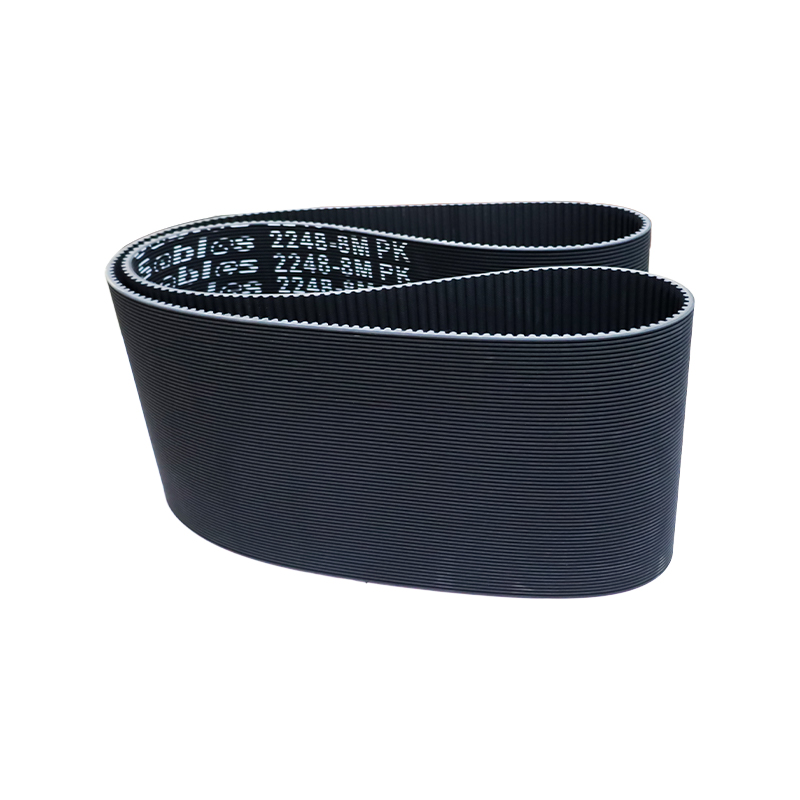
Sisteme de transmisie și transport de mare viteză, netede și cu extensie redusă, cum ar fi mașini textile, mașini pentru prelucrarea lemnului, mașini de șlefuit, automate de vânzare de bilete, mașini de tăiat legume etc. Caracteristici: Viteză mare și stabilitate, rezistență ridicată la tracțiune și alungire scăzută.
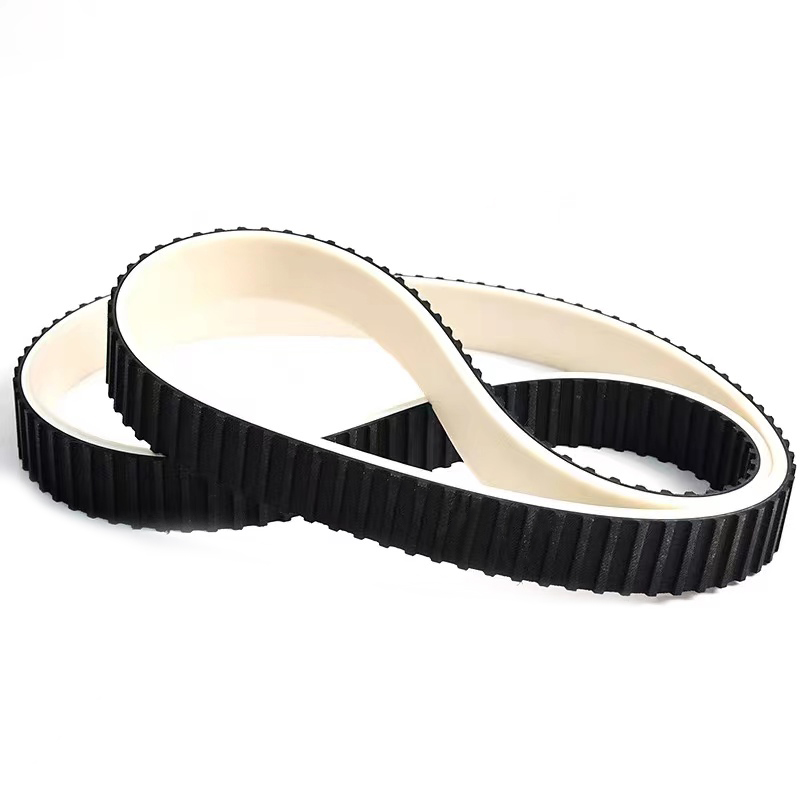
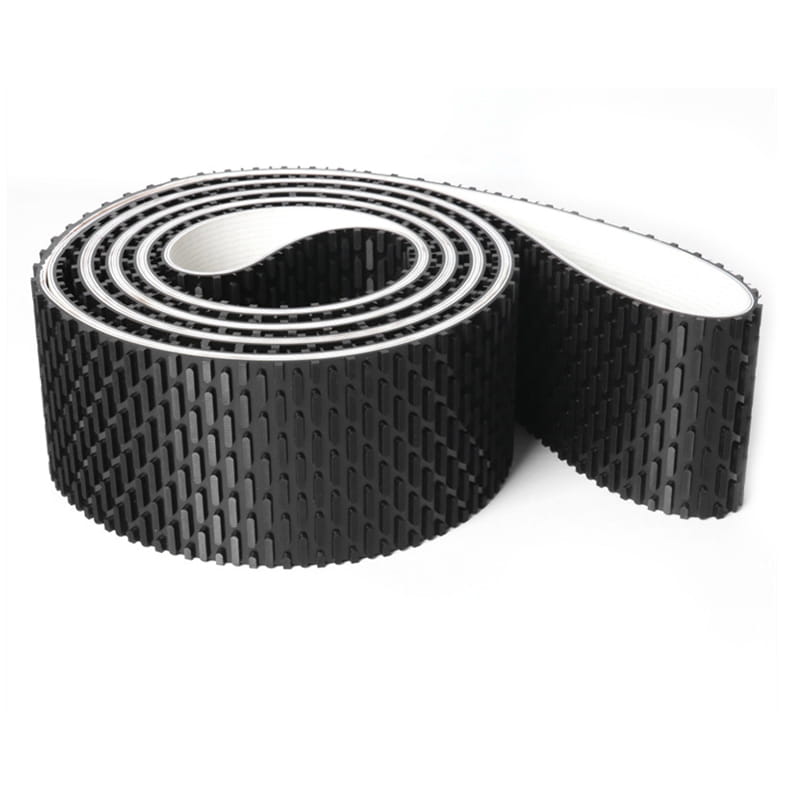
Tip curea: Curea plată din silicon vulcanizată integrată și centură sincronizată din silicon Domeniul de aplicare:
Industria produselor sanitare, mașini de sticlă, mașini de etanșare etc. Caracteristici: Antilipire, coeficient ridicat de frecare și rezistență la temperatură înaltă.
Banda de cauciuc fără sudură produsă de mașinile de prelucrare a lemnului poate fi utilizată pentru șlefuirea, corectarea și tăierea materialelor de bază, plăci de lemn, plăci laminate, plăci laminate din plastic și alte mașini și poate ajuta suprafața să fie perfect prelucrată și selectată.
Tehnologia sa specială constă în metoda de fabricație și produce cureaua fără rosturi de dimensiunea necesară. Nu numai că controlăm cu strictețe calitatea, dar insistăm și să folosim materiale importate pentru ca cureaua noastră de șlefuit să aibă performanțe mai bune.
Toate părțile de grosime și rezistență sunt absolut uniforme.
Are o funcționare liniară bună.
Flexibilitatea ridicată poate fi utilizată pentru roți cu diametre mici.
Poate menține planeitatea și nedeformabilitatea la presiunea de lucru.
Coeficientul de frecare dintre partea inferioară a curelei și suprafața plăcii este foarte scăzut.
Deoarece stratul de suprafață al benzii este acoperit cu cauciuc, adezivitatea este îmbunătățită și stabilitatea benzii transportoare este îmbunătățită.
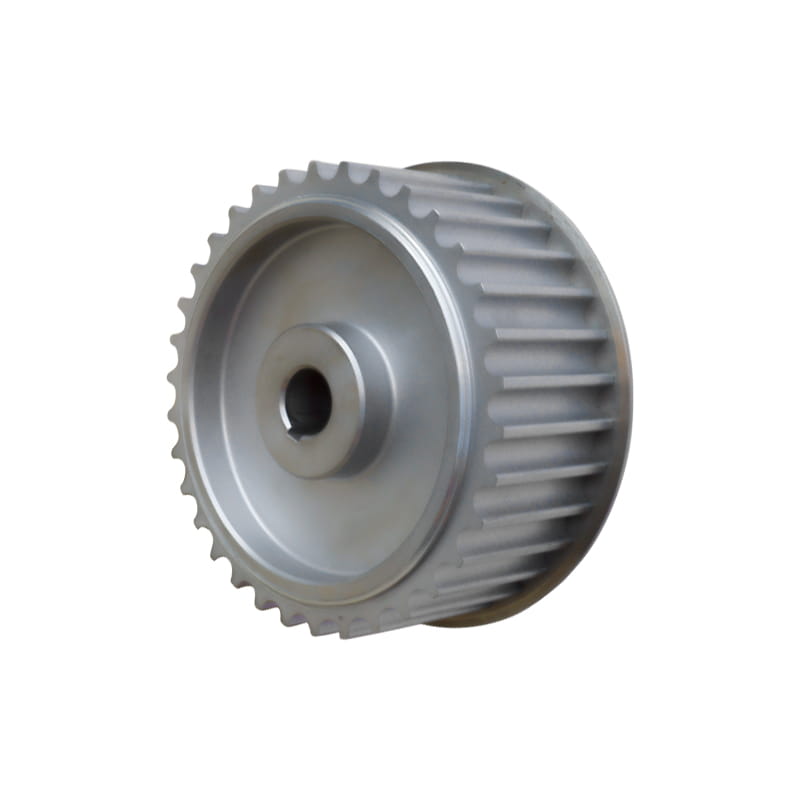
Se aplică fiecărui câmp al sistemului de dispozitive sincron. Caracteristici:
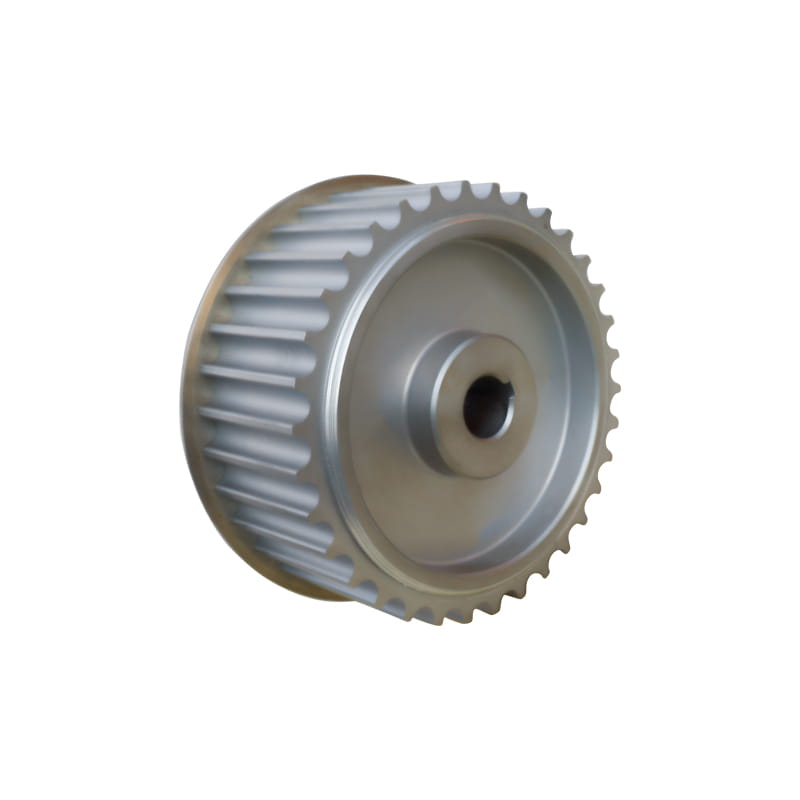
Asigurați coordonarea cu cureaua, pentru a spori precizia și durata de viață a transmisiei. În funcție de cerințele clienților, soluția optimă de personalizare poate fi împărțită în oțel 45#, aliaj de aluminiu, oțel inoxidabil, fontă, nailon etc., în funcție de material.
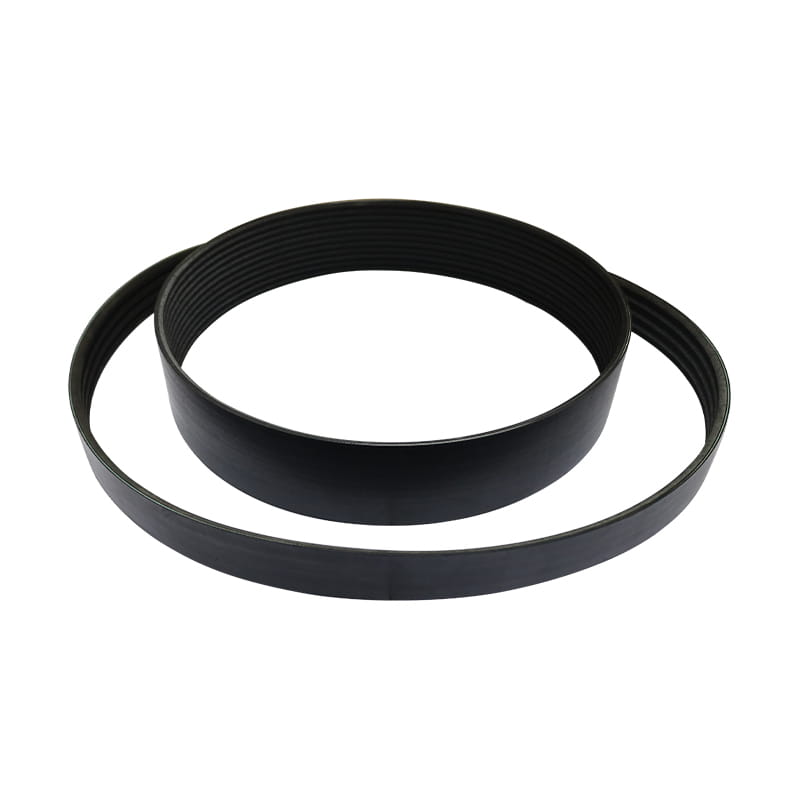
Este potrivit pentru echipamente de transmisie în aer liber, echipamente de transport, echipamente medicale, unelte electrice, aparate de uz casnic și echipamente sportive. Caracteristici:
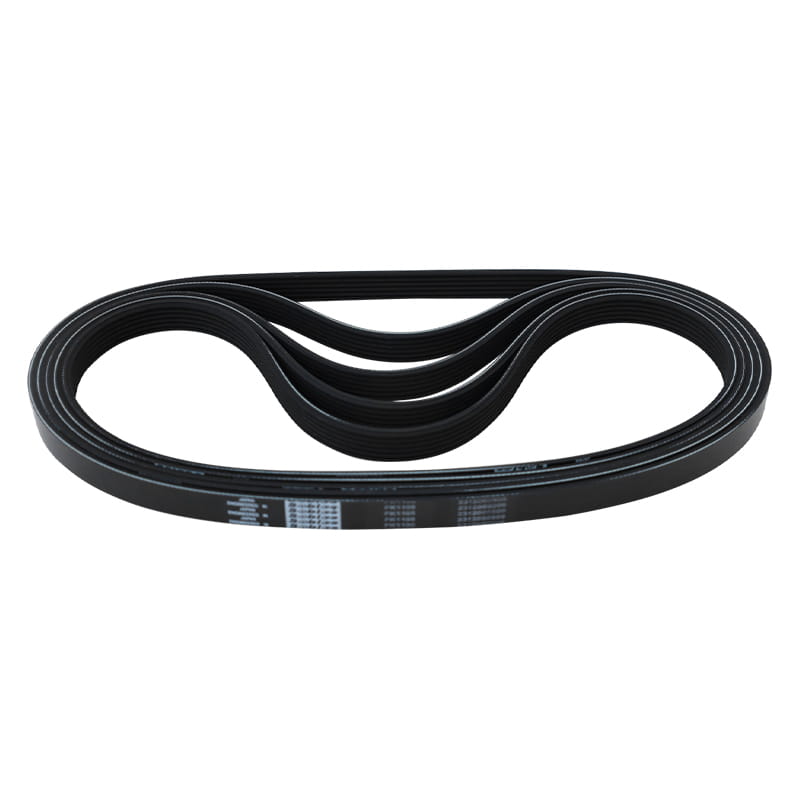
1. Puterea de transmisie a curelei cu nervuri este mai mare decât cea a unei curele trapezoidale obișnuite cu 30 % atunci când spațiul este același.
2. Sistemul de transmisie al curelei nervurate are o structură compactă, iar sub aceeași putere de transmisie, spațiul ocupat de
dispozitivul de transmisie este cu 25 % mai mic decât cel al curelei trapezoidale comune.
3. Cureaua cu nervuri este subțire și flexibilă și este potrivită pentru transmisie cu un diametru mic de scripete și transmisie de mare viteză, cu curea
viteza de pana la 40 m/s; Vibrații mici, căldură mai mică și funcționare stabilă.
4. Cureaua cu nervuri este rezistentă la căldură, la ulei și la uzură, cu o alungire mică și o durată de viață lungă.